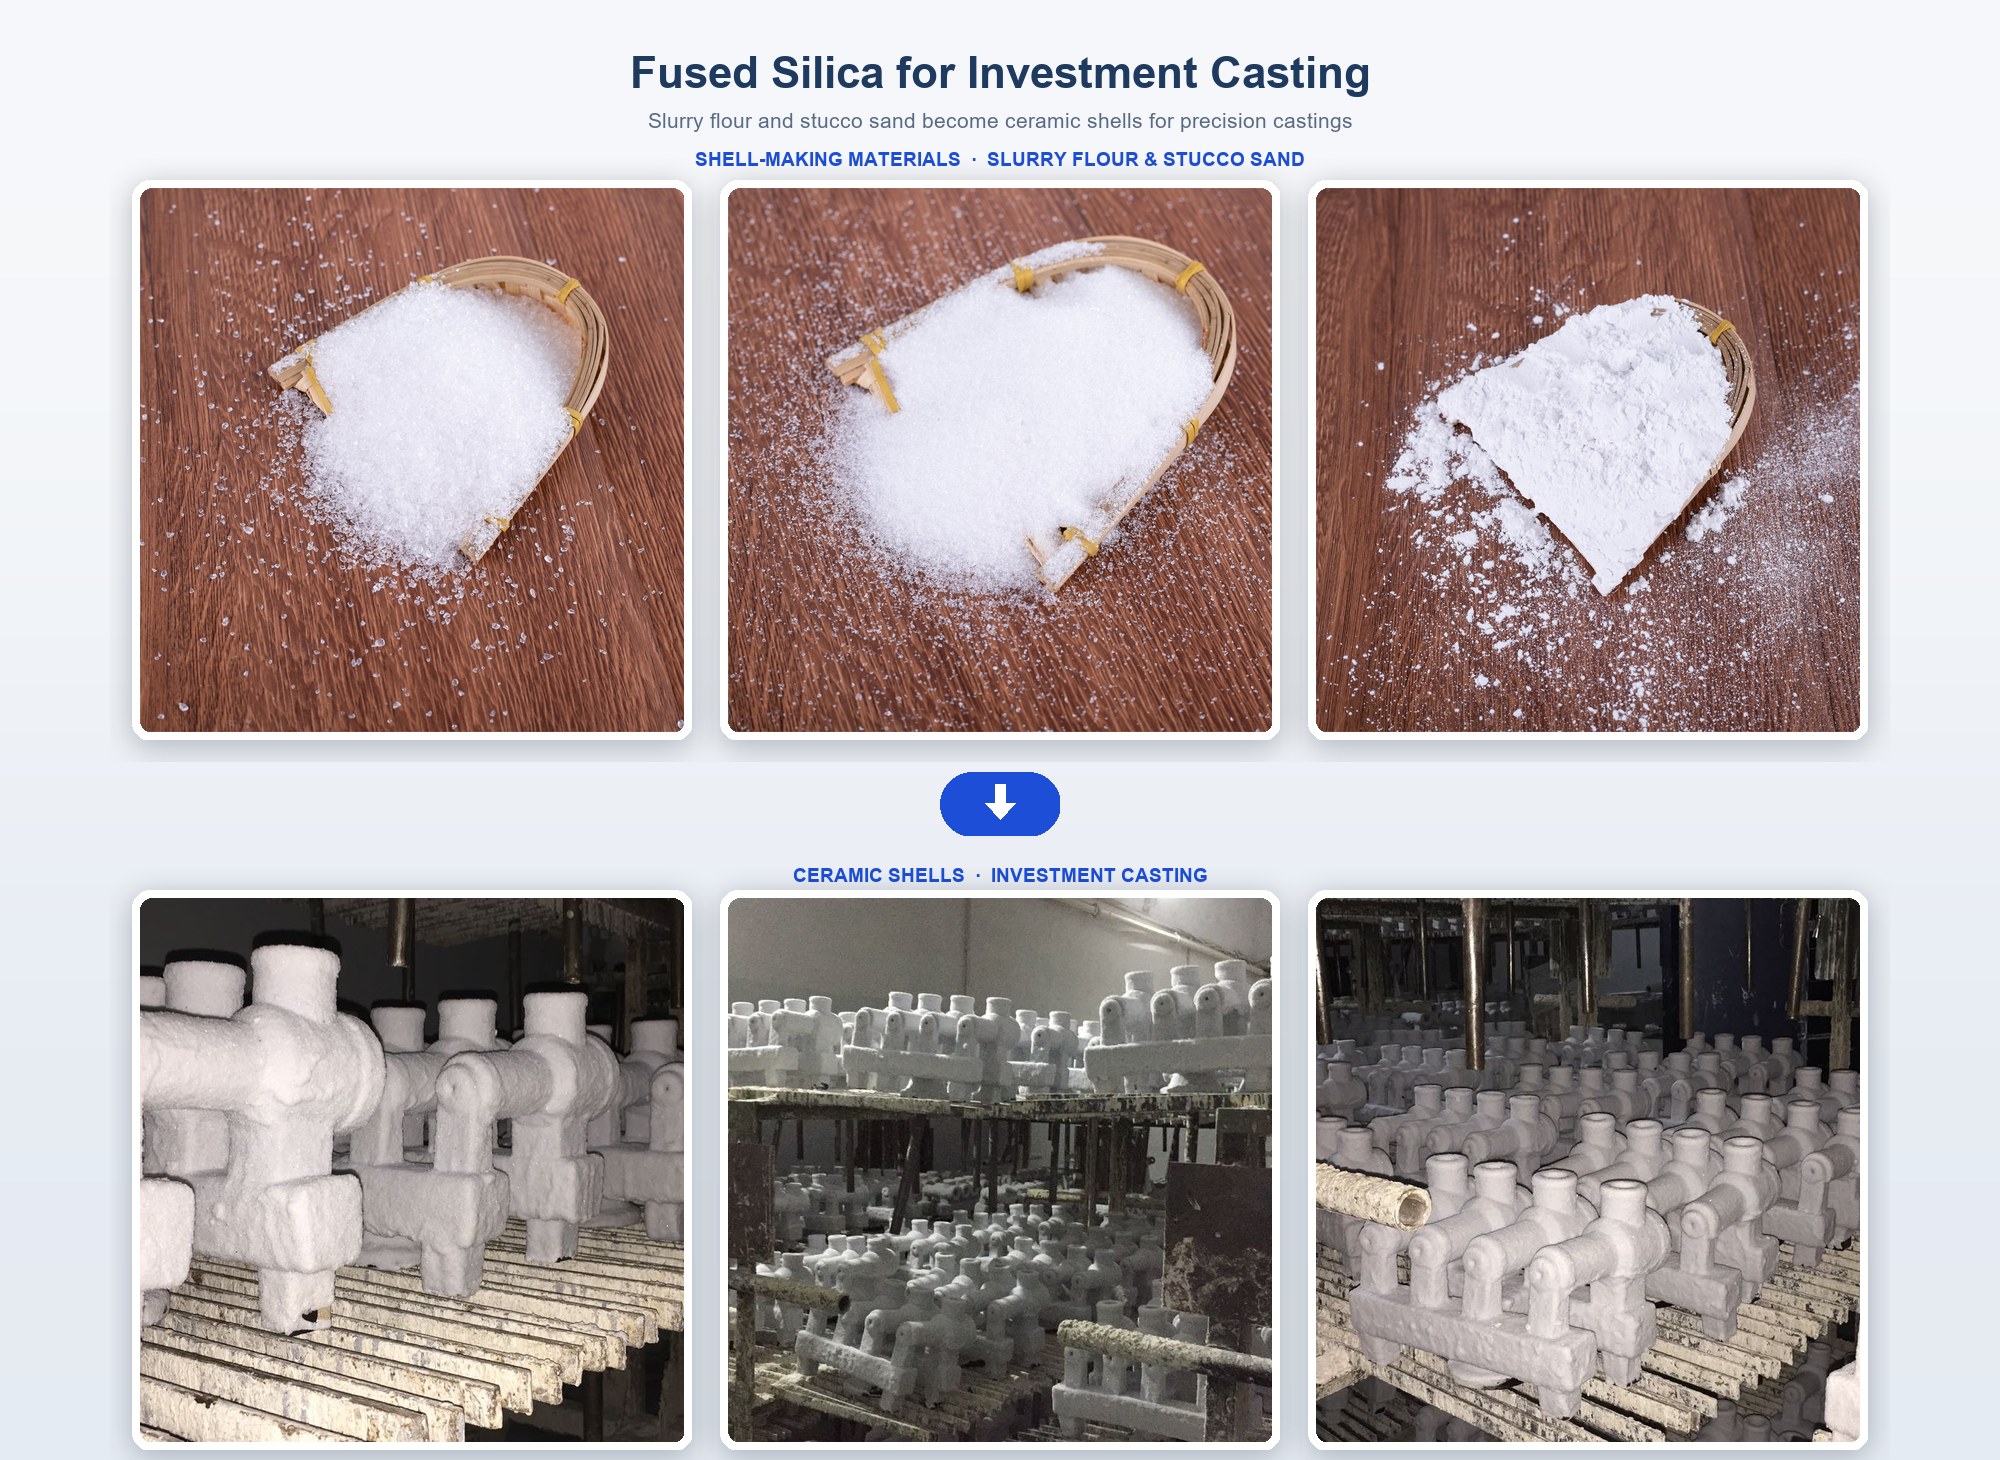
结论先说:在硅溶胶熔模铸造/失蜡铸造/精密铸造的铸件面层上,把锆英粉与熔融石英粉按一定比例复配,是同时压住耐火度、溃散性和成本的常见做法。配比不是固定数字,它随铸件壁厚、浇注温度与清壳方式变化;比配比更关键的,是两种粉的粒度匹配与碱金属控制。
为什么不全用锆英粉
锆英粉耐火度高、热稳定性好,是面层的传统首选。但它有两个现实问题:一是价格显著高于熔融石英;二是型壳残留强度高,清壳(震壳、抛丸、碱煮)耗时更长,研磨成本跟着上升。
为什么不全用熔融石英
熔融石英热膨胀接近零、导热低、溃散性好,铸件冷却后型壳容易剥离。但在厚大件或高浇注温度场景下,纯熔融石英面层的耐火度余量偏紧,容易出现粘砂与表面粗糙。因此厚大钢铁件通常保留锆英粉作为"骨架"。
复配在解决什么
- 耐火度:由锆英粉承担,保证面层在浇注温度下不软化、不粘砂。
- 溃散性:由熔融石英贡献,降低型壳残留强度,缩短清壳时间。
- 成本:用部分熔融石英替代锆英粉,降低单壳粉料成本。
现场常见的做法是分层处理:面层以锆英粉为主、掺入一定比例熔融石英粉;过渡层与背层提高熔融石英比例,甚至全部使用熔融石英砂与粉。具体比例要按你的铸件结构与脱蜡方式试烧确定,我们不给通用数字——给错的代价是你的型壳。
复配时必须盯住的四个变量
1. 粒度匹配
两种粉的 D50 差距过大,浆料会出现沉降与分层,面层致密性下降。建议把两者的 D10 / D50 / D90 拉到可比区间,并在 COA 上逐批核对。和创熔融石英粉提供 120 / 200 / 325 目及 -200、-325 目微粉,可按目标 D50 供货。
2. 碱金属(Na₂O / K₂O)
钠会促进石英向方石英的相变,使型壳膨胀曲线偏离设计值。A 级熔融石英的 Na₂O 典型值在 24–27 ppm,我们会逐批写在 COA 上,并与你的粘结剂化学和烧成历史一并评估。
3. 非晶含量
非晶含量 >99%(SGS)的熔融石英,热膨胀行为可预期;含方石英的料块在人工分级环节被逐块剔除。这是"批次间不漂移"的物理基础。
4. Fe₂O₃
铁污染会影响铸件表面质量与后续处理。A 级 <50 ppm(实测典型 41 ppm),粉体全程无铁研磨——COA 上的数值就是你批里的数值。
落地建议
- 先按现有配方做基线:记录型壳常温强度、高温强度、残留强度与清壳工时。
- 用同一矿源、同一等级的熔融石英做小批量替换,避免同时改动两个变量。
- 试烧后对比铸件表面粗糙度与清壳工时,再决定是否放大比例。
- 把选定的等级、目数与复配比例写进采购规格,要求每批 COA 对应。
需要样品做对比试验,可以联系陈先生索取 1–2 kg 试用装,随样提供该等级与目数的典型 COA。