熔融石英砂 · 熔融石英粉 源头工厂 | 江苏东海 销售咨询:陈先生 15952198646 wade.chen@hchqsilica.com
首页›应用领域

熔融石英用在哪儿 —— 以及它挡住了哪些失效

买熔融石英只有一个理由:高温下行为可预期。下面按行业说明每个等级分别挡住了你工序里的哪种失效,以及背后的规格依据。

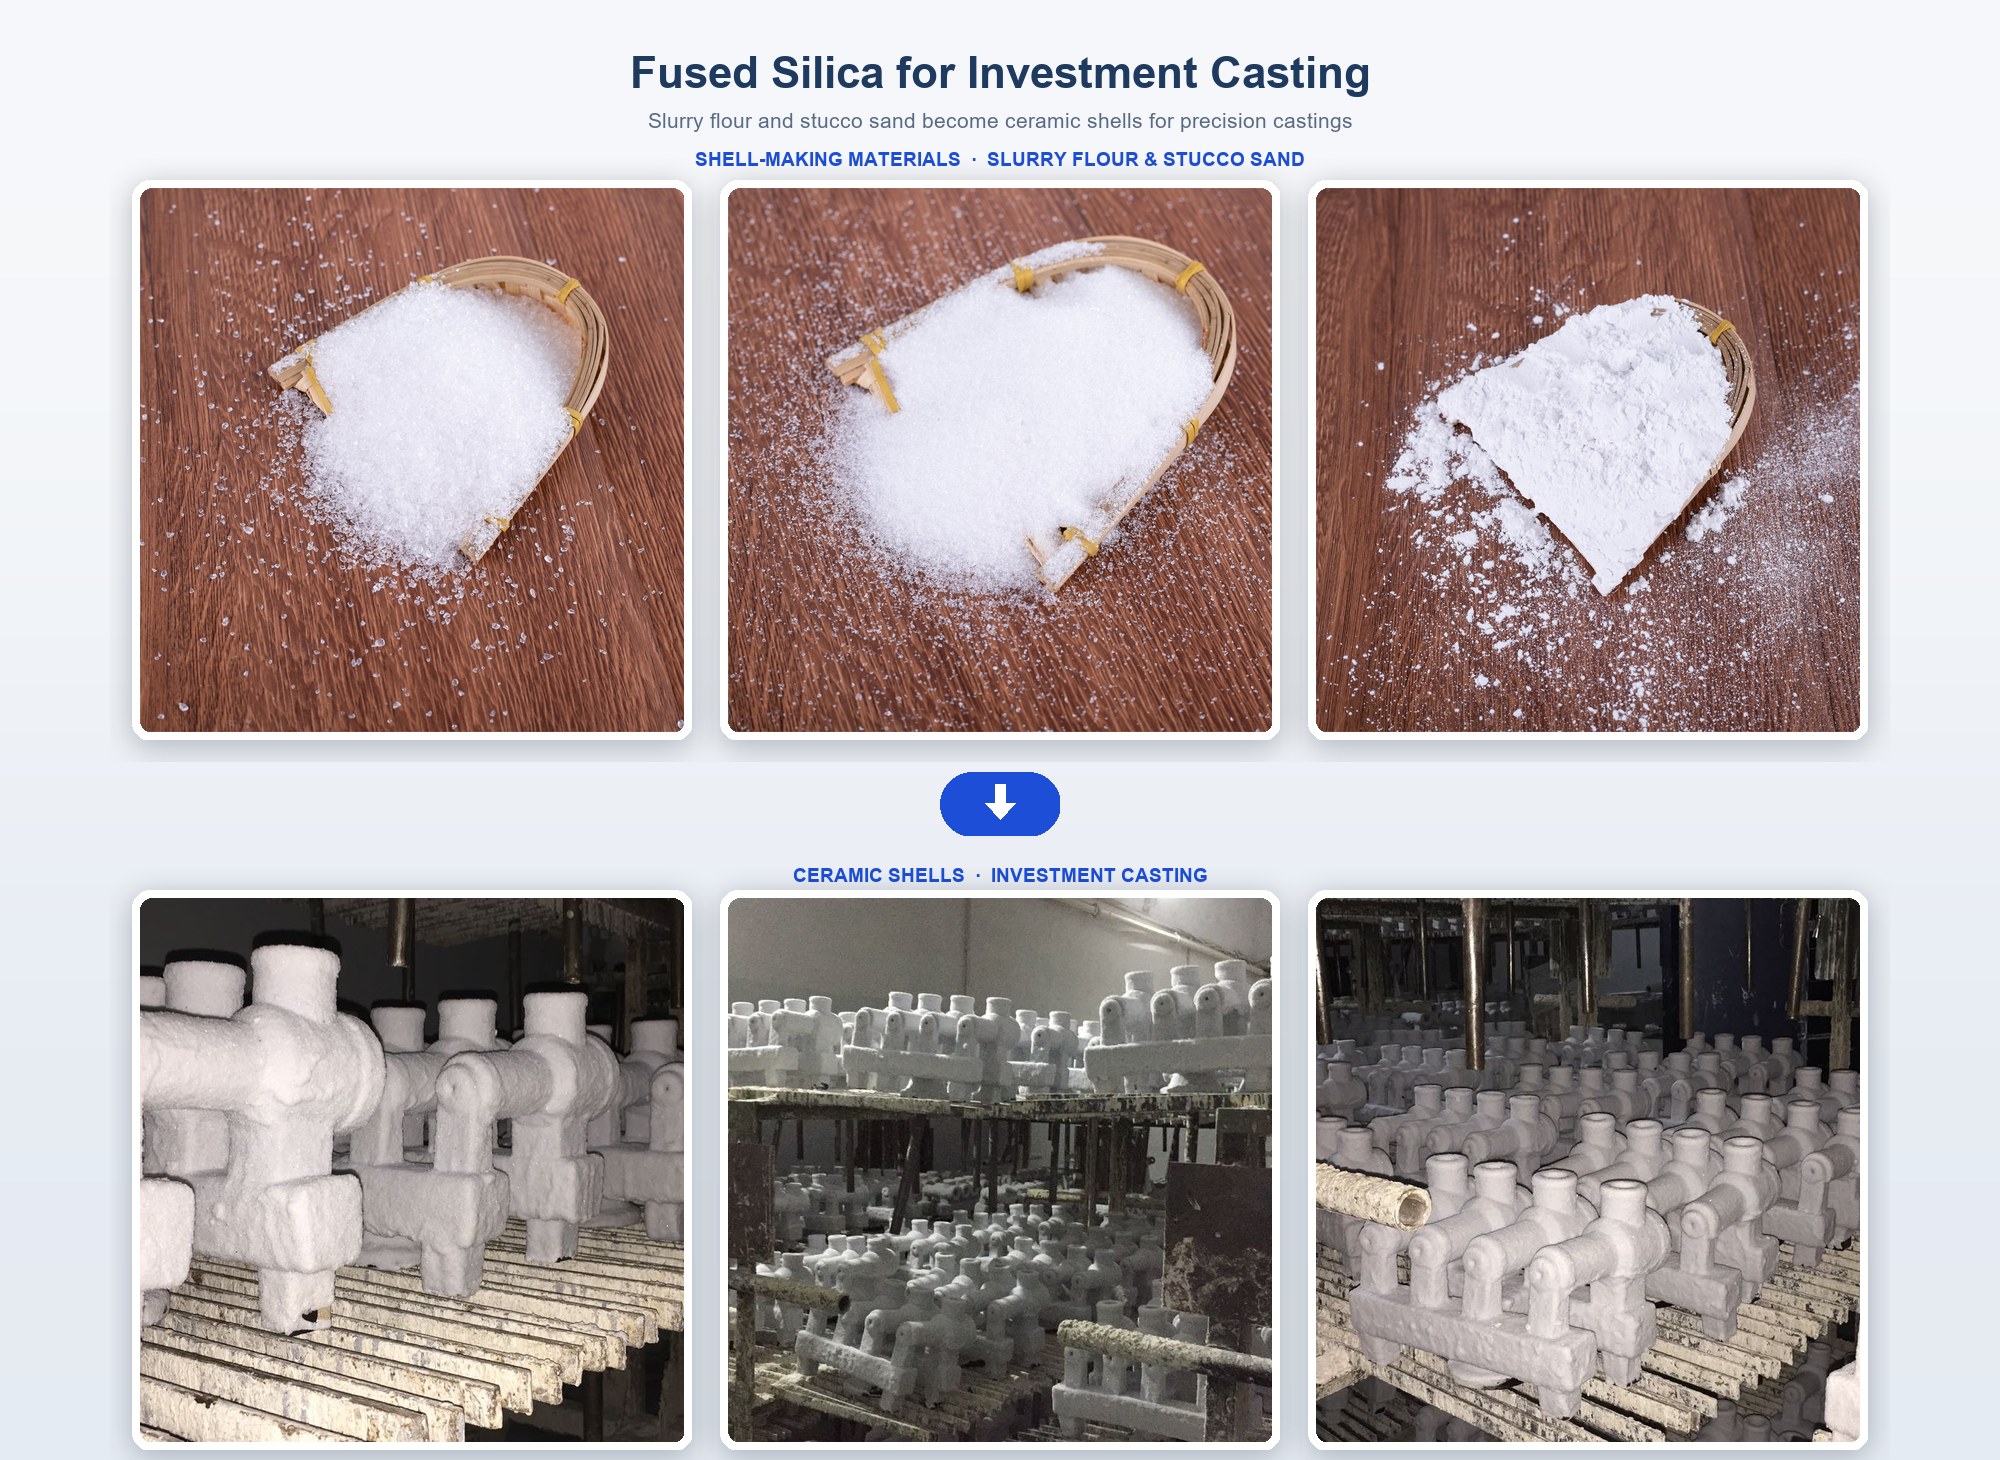
应用 01 · 硅溶胶熔模铸造/失蜡铸造/精密铸造

脱蜡更干净,型壳废品更少

问题:陶瓷型壳在脱蜡时开裂,或在震壳时难以清除。两个主因:型壳内部热膨胀不一致;杂质(尤其是钠)在高温与保温时间足够时加速石英向方石英的相变。

解法:高非晶、低碱金属的熔融石英让型壳膨胀均匀、脱蜡干净。无尘(分级)砂避免粉尘扰动浆料与撒砂质量。

  • 非晶含量 >99%,膨胀一致
  • 无尘分级砂,用于浆料与撒砂
  • 粉体 120 / 200 / 325 目,用于面层与背层
  • COA 逐批记录 Fe₂O₃ 与碱金属含量
  • 可与锆英粉复配,兼顾面层耐火度与溃散性

相关技术资料:熔融石英与锆英粉复配浆料 →

熔模铸造型壳流程中的熔融石英
型壳为一次性使用:一旦相变开始,旧壳料几乎无法经济回收——粘结相失透、钠促进相变,回收研究亦得出无法经济再生的结论(Holt 硕士论文,Georgia Southern University,2021)。 因此低碱、高非晶的全新熔融石英是长期、结构性需求。
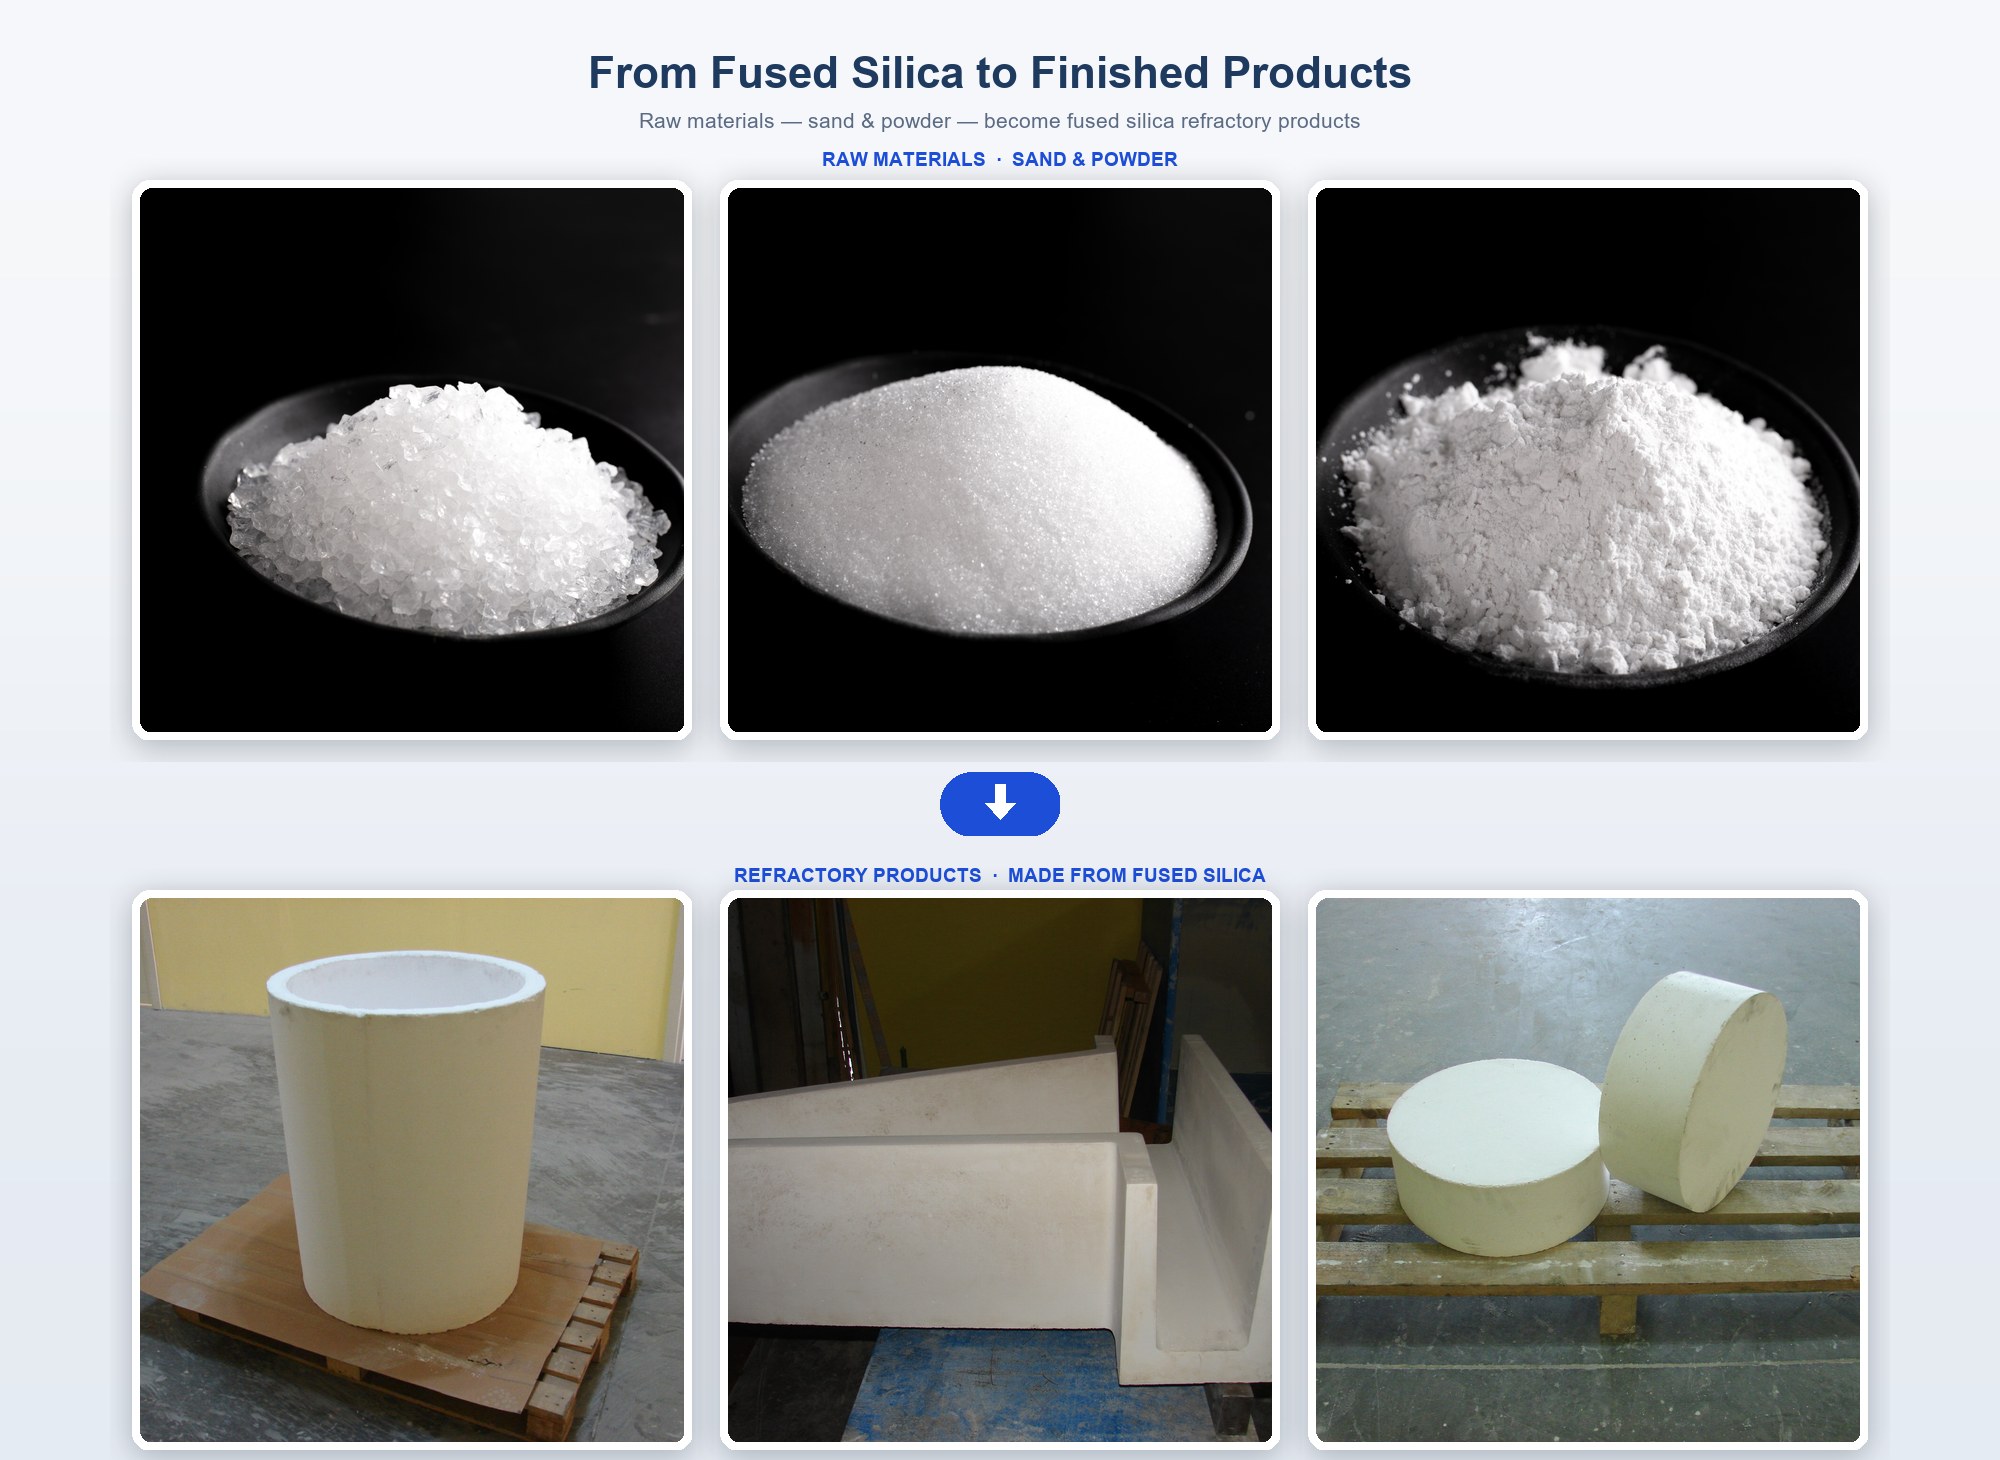
耐火材料用熔融石英生产工艺
应用 02 · 耐火材料

扛住更多热循环,少停炉

问题:耐火砖、浇注料、捣打料与陶瓷焊补料失效于热震开裂。每一次热循环都让炉衬膨胀收缩;膨胀不均,炉衬就会剥落,炉子提前停修。

解法:熔融石英近零的热膨胀来自非晶结构。A 级料非晶含量 >99%(SGS),富方石英料块人工逐块剔出,炉衬形变可预期。

  • 热面、热震关键部位推荐 A 级
  • 铁容忍度较高的通用浇注料可用 B / C 级
  • 形态:颗粒 4-10 / 10-20 / 20-50 目,0-1 mm / 1-3 mm
  • 典型制品:熔融石英砖、熔融石英捣打料、炉衬料、浇注料、陶瓷焊补料
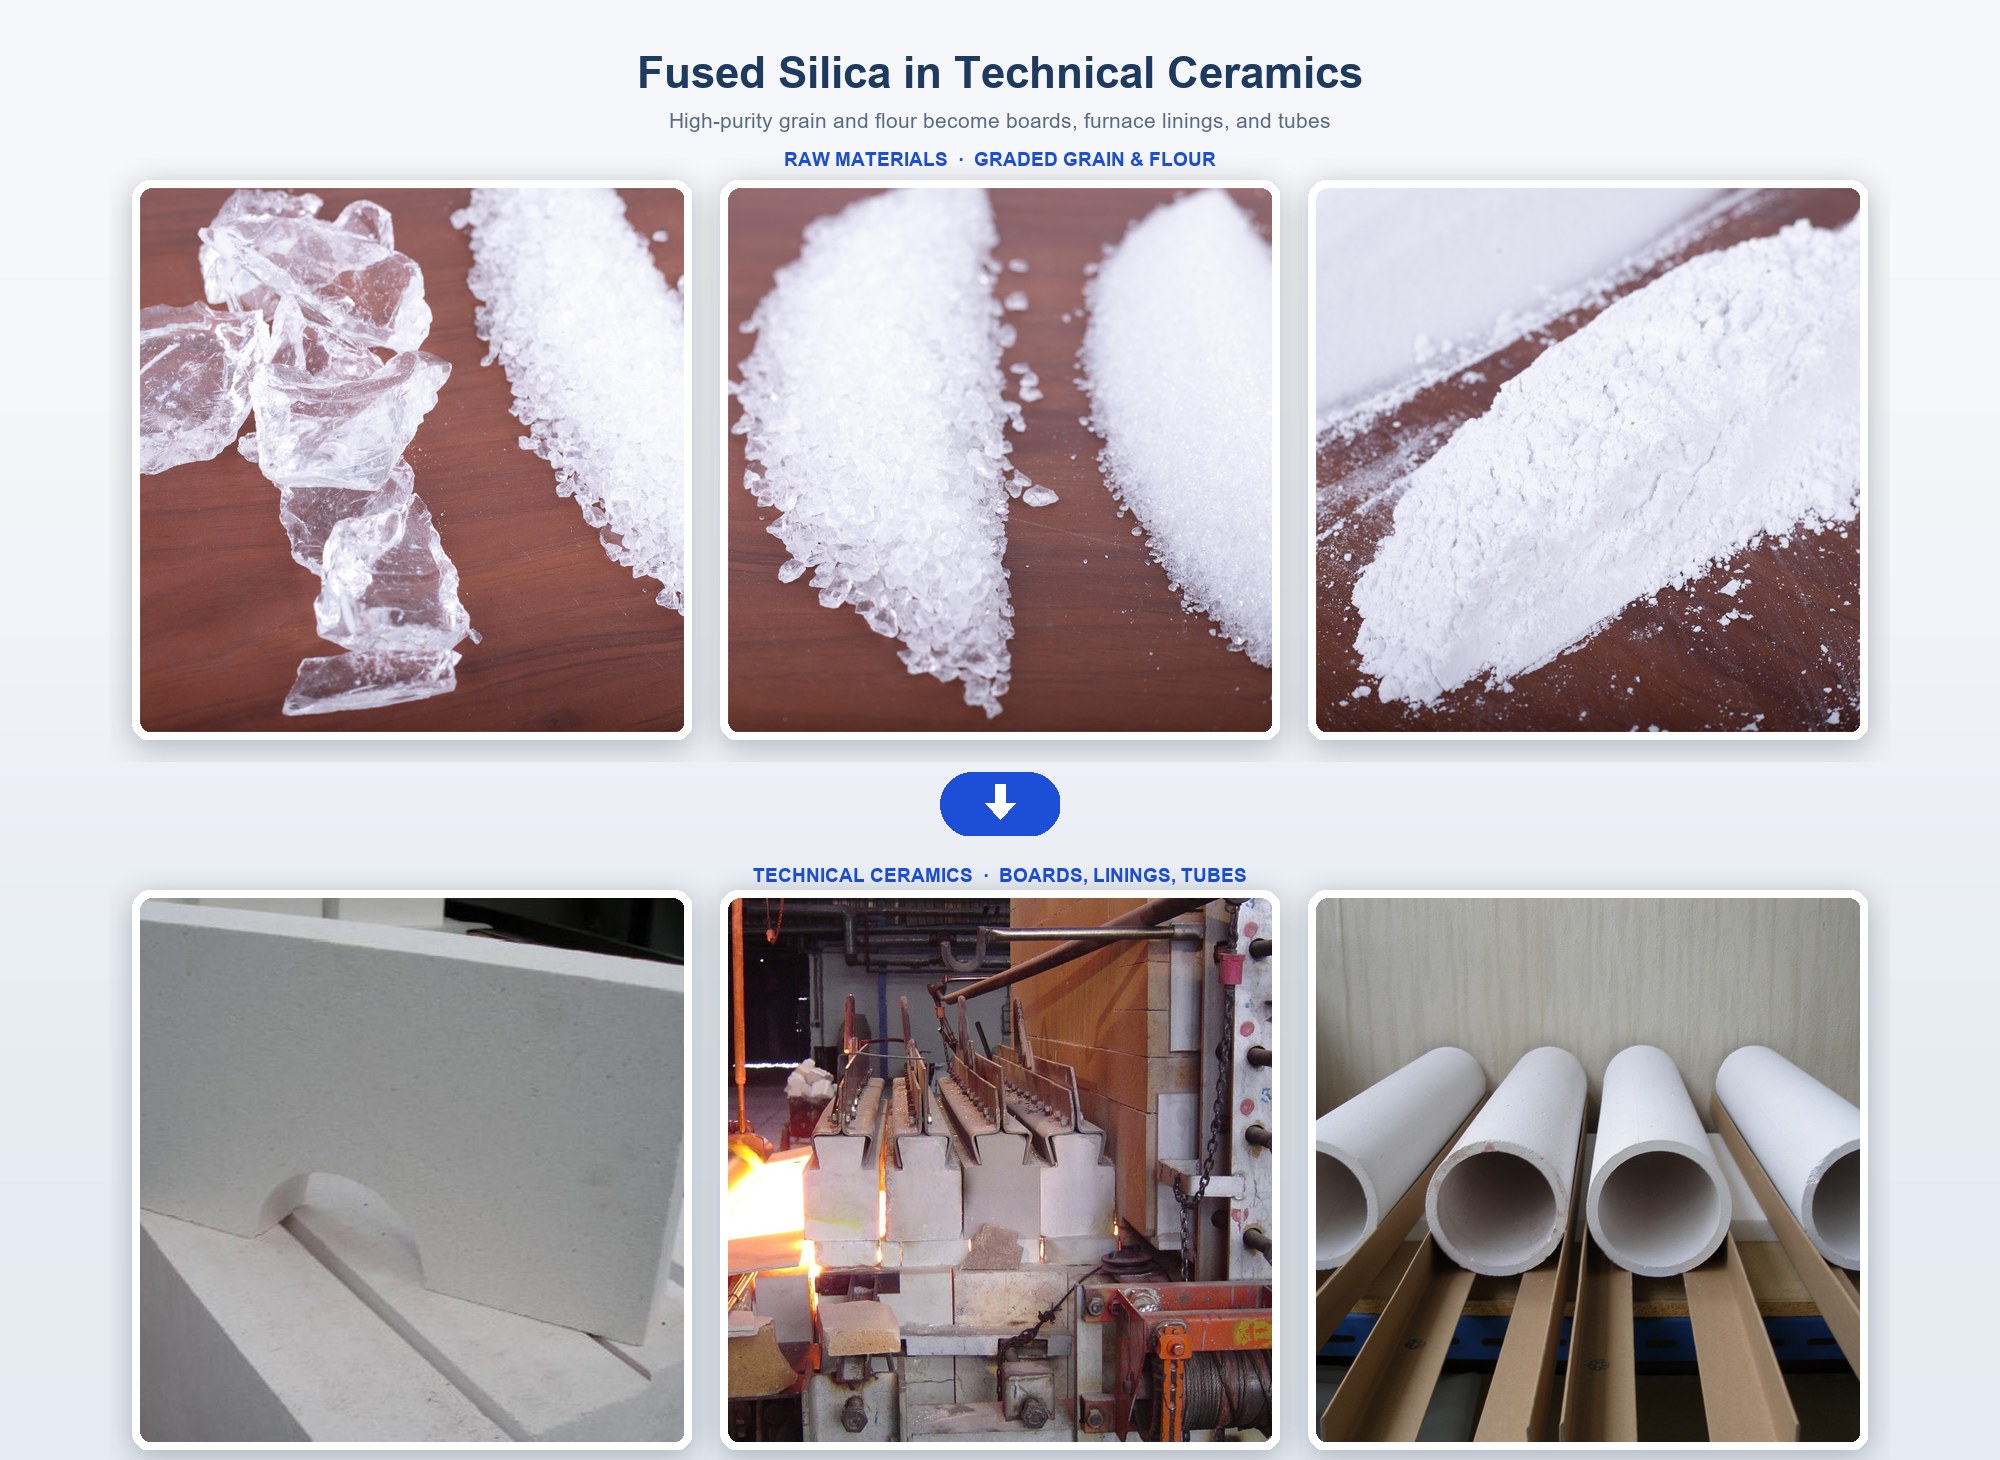
应用 03 · 技术陶瓷

颜色稳定,电性能稳定

问题:坩埚、辊棒、管材与精密陶瓷件失效于烧成开裂、颜色漂移或介电性能不稳。铁与碱金属杂质是常见元凶——它们改变颜色、降低电阻率,并在烧成温度下诱发缺陷。

解法:A 级 Fe₂O₃ <50 ppm,粉体用无铁氧化铝陶瓷介质研磨,加工过程不回添铁。COA 写什么,你的窑里就是什么。

  • Fe₂O₃ <50 ppm:颜色干净、介电性能稳定
  • 粒度分布可控(马尔文 D10 / D50 / D90),生坯密度一致
  • 形态:120 / 200 / 325 目粉体,可定制粒度段
  • 典型制品:熔融石英陶瓷——坩埚、辊棒、管件、精密陶瓷零件
技术陶瓷用熔融石英
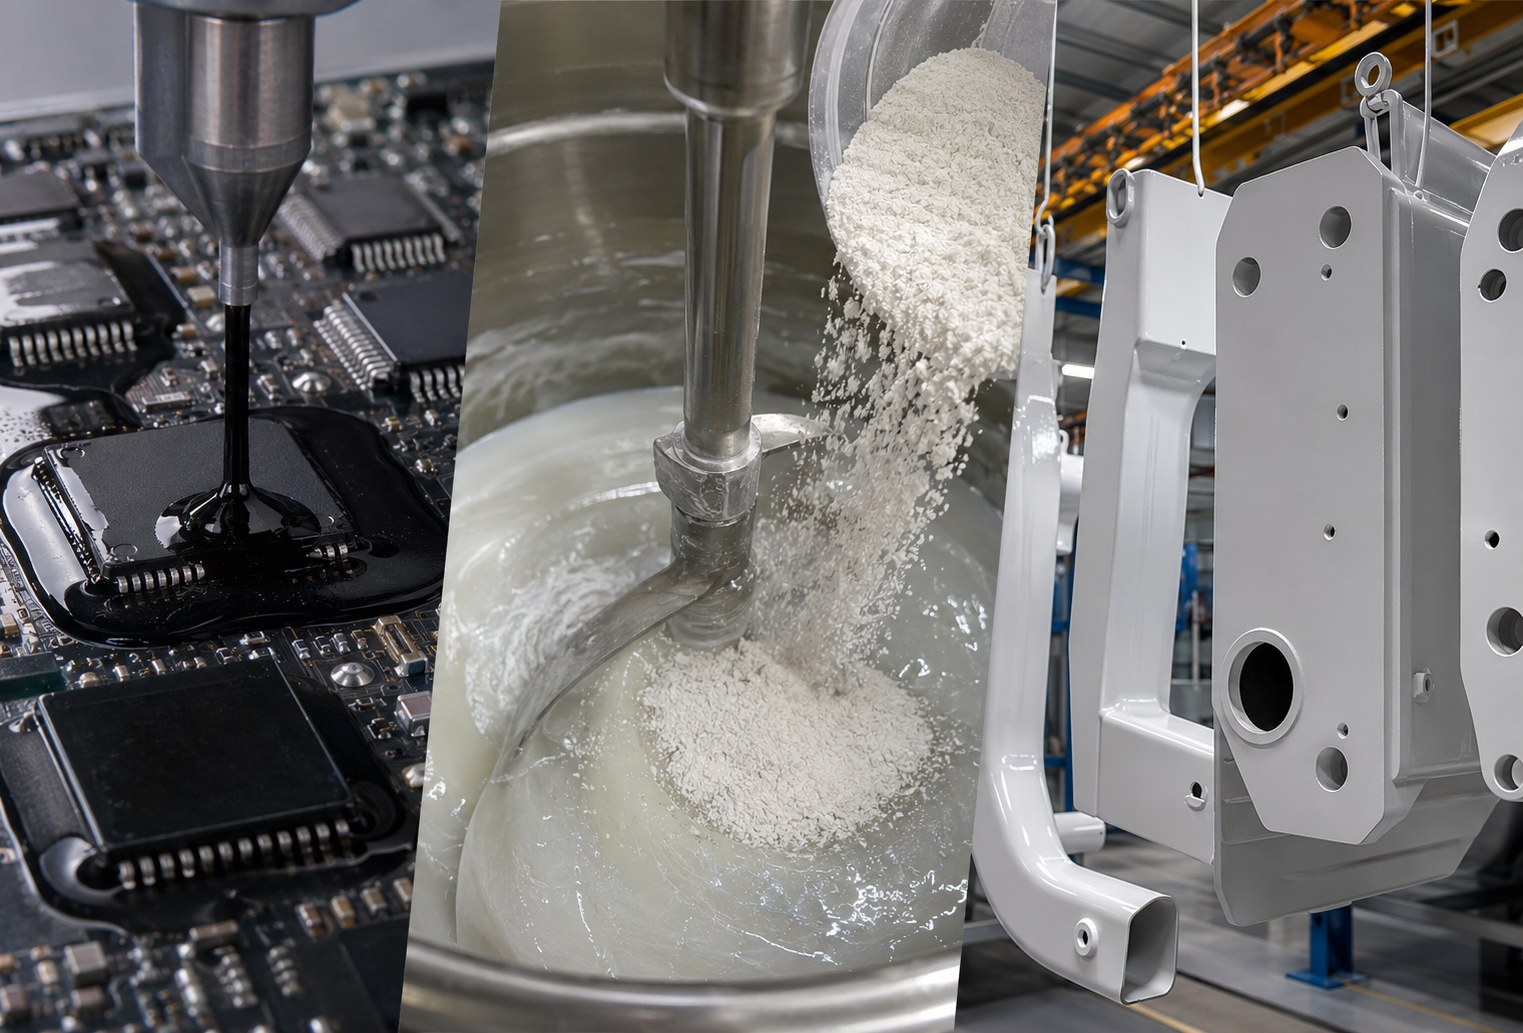
环氧塑封料与粉末涂料用熔融石英填料
应用 04 · 环氧塑封料 / 覆铜板 / 树脂填料

熔融硅微粉填料:介电与颜色不漂移

问题:环氧塑封料(EMC)、覆铜板(CCL)、热固性树脂填料都依赖低铁熔融硅微粉来保持介电强度、颜色与绝缘性能。填料里的铁污染直接转化为性能漂移与批次报废。

解法:同一条无铁研磨线把 Fe₂O₃ 保持在 COA 值,粒度分布(D10 / D50 / D90)可控,填充量、流动性与表面效果可预期。

  • 无铁研磨:氧化铝陶瓷介质与衬板
  • 细粉:-200 目、-325 目及更细
  • 每批马尔文粒度验证
  • EMC 用:角形或球形硅微粉,可按需提供低 α 射线指标
应用 05 · 重防腐粉末涂料(FBE)

熔融硅微粉做 FBE 涂料:涂膜厚度均匀,筛余可控

管道、阀门、五金件用熔结环氧(FBE)粉末涂料,要求粒度分布收紧、325 目以上筛余低,才能获得均匀的涂膜厚度与表面效果。和创微粉按目标 D50 与筛余控制供货。

收紧的 PSD 曲线

按目标 D10 / D50 / D90 供货,批次间波动小。

低筛余

控制 325 目以上筛余,减少涂膜颗粒与橘皮。

低铁低碱

颜色与绝缘性能稳定,适合深色与浅色配方。

应用 06 · 人造石英石 / 工程石材

白度稳定,批次色差小

台面板材用填料要求白度稳定、粒度可控。和创熔融石英粉以固定东海矿源熔炼,批次间色差小,适配板材连续生产。

白度受控

逐批检测白度,COA 可查。

粒度段可选

粗颗粒到细粉按配方配套供应。

低杂质

低铁低碱,减少黄变与色斑。

>99%非晶含量 —— 抗裂因子
<50 ppmFe₂O₃ —— 抗污染因子
12 步质检 —— 一致性因子

告诉我你的应用,我来推荐规格 →

电话咨询 发送邮件 在线询价